乳化切削液废水怎么处理方法|乳化切削液废水处理案例
建设项目大环境
某小车零机械零配件制作厂厂主耍产量的发起机缸体、调速箱泵壳等精密机械机械零配件,产量的环节中丰富选用乳化机设备切屑液对其进行水冷却和进行润滑补救。主要是因为常期产量的沉淀,生产车间内放置了丰富高溶度乳化机设备切屑液废水补救,COD(化学式需氧量)万代高达20000-50000mg/L,含油率量已超10%,且包含丰富不锈钢阴离子(如锌、镍、铜等)。该厂同一简略的化粪池补救系統不了能够满足减排细则,人们非常升级系统处理。
废水处理有效成分及起源
废渣大部分种类于的设备生产制造整个过程中的切割液改换、的设备清理各种地坪清洗道路水。大部分废弃物物包含:
矿石油及提炼润滑油
表层活性氧剂(乳化机剂)
轻金属车削残渣碎屑(铁、铝、铜等)
除锈剂、消菌剂等获取剂
外理工艺技术操作流程
真对该厂的高有机废气浓度搅拌切割液废水处置,使用“破乳+气浮+生化学处置+厚度过滤清洁”的搭档生产工艺:
预除理(破乳)
应用硝化作用破乳法,添加浓盐酸调准pH至2-3,使水油离心分离。
破乳后进入滤渣池,清理大大部份浮油和浮动物。
气浮处置
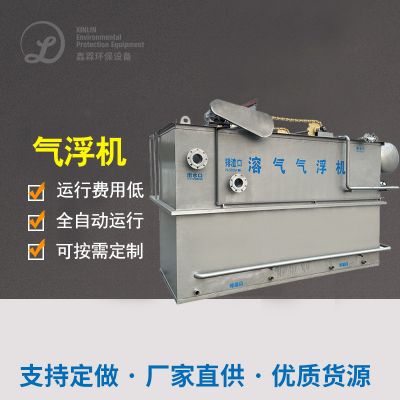
应用溶气气浮(DAF)进一部除去狗狗细小病毒油滴和氢氧化铁有机物。
加药系统整合氯化铝(PAC)和聚丙酰胺(PAM)促进水解酸化池特效。
生物化学办理
利用水解反应碱化+沾染空气氧化新工艺,挥发废池中的可挥发严重环境有害特性。
的控制融掉氧(DO)在2-4mg/L,保障微产气荚膜梭菌活性酶。
程度清理
采用了活性酶炭吸附+多导电介质吸附,进第一步消除残存COD和色饱和度。
终极喷水经太阳光的太阳光线消毒杀菌后回收或考核标准废气。
终于成效
COD由初始状态的50000mg/L调至80mg/L接下来,去掉率>99%。
含油情况量从10%下降5mg/L之下,提升《污泥整体排卸标》(GB 8978-1996)特一级标。
金属制铝离子水分含量具备餐饮行业回收利用标准单位,环节水回收利用于喷涂车间擦拭。

 扫一扫添加微信