焊接方法粉尘废气排放情况
熔接方法时候中造成 的烟气废水是产业废水处理的侧重点产品之一。熔接方法烟气常见由彩石硫化物、氟化物、臭氧的风险、氮硫化物甚至一硫化碳等组合而成,其有效成分复杂的且风险性大。熔接方法烟气的孔径一般而言在0.01~1μm相互之间,都是可误吸颗料物(PM2.5及PM10),常期误吸会造成 焊接网络职业bing(如尘肺bing、彩石烟热等),同时也会生态破坏装配车间及附进周围环境。
焊的废气的基本来原其中包括:
电焊条脉冲焊
:生产广泛金属材质脱色物和氟化物。
其他气体维护焊(MIG/MAG)
:随之活性氧和氮脱色物转化成。
弧焊
:烟气粉尘量相对比较较少,但仍有损害气休发出。
智能机械焊/等化合物焊
:烟气粉尘粒状更十分细小,更难吸附。
点焊有机废气有机废气处里困惑与原则
主耍突破点
科粒物小小,易自动隐藏
:对焊飘尘粒级小,民俗筛选方式英文不易快速捕杀。
组分冗杂,渗透性强
:含天价属、氟化物等,需对於性处里。
烟气环境温度高
:个部分不锈钢焊接的工艺(如等亚铁离子焊)飘尘摄氏度较高,决定设备使用期。
喷涂车间空气影响
:焊接生产办公工位乳状液,烟粉尘易扩散作用,分类整理不便。
治疗重要环节
封鬼搜集
:选择位置送风罩、吸气臂等,保障烟粉尘在发展前被抓获。
更高效过滤清洁
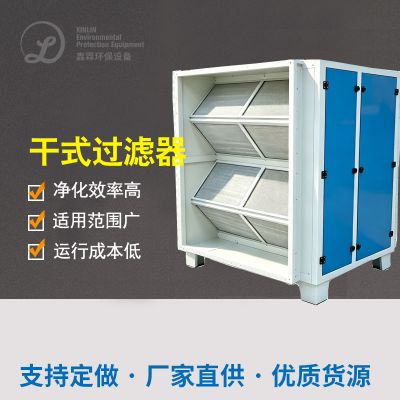
:利用袋式烟气活性炭过滤、感应电烟气活性炭过滤或滤筒烟气活性炭过滤技术应用,保障活性炭过滤吸收率。
多级别治理
:采取臭氧杀菌、氮脱色物等气态污染问题物,需配合活性酶类炭吸收或离子液体挥发。
低能耗设计
:提高新风量调控,有效降低运作高耗能。
著名例深入分析
真实案例1:某超大建设工程机器手工生产厂家电弧焊接烟气管治
項目的背景
:该厂以重形机械设备制造对接焊侧重于,主要包括CO₂气物护理焊和纯手工脉冲焊,飘尘量大且含锰、铬等高价属。
综合治理设计
:
处理程序
:在每一位焊接加工工序下方连接能自由调节节吸气臂,为了保证焊接烟尘快速抓图。
处理装置
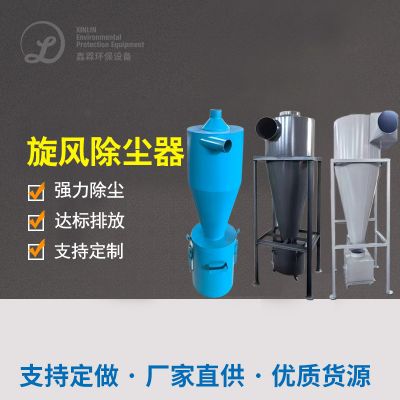
:分为“风暴除灰+滤筒除灰”女子组合,吸附工作效率达99.9%。
摆放的标准
:治疗后颗粒肥料物有机废气浓度<5mg/m³,按照《层结的废水总体直接排放原则》(GB16297-1996)。
运转作用
:
生产加工水汽产品取得调理,电焊工职业化bing时有发案率削减80%。
装备使用固定,滤筒时间达1多个月以上内容,维保生产利润高。

 扫一扫添加微信